
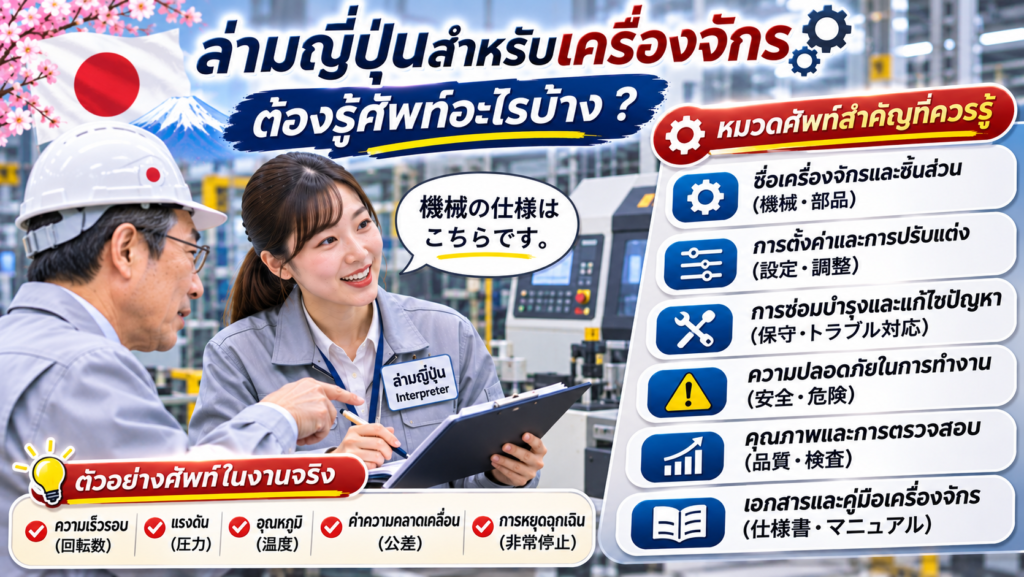
รวมศัพท์ญี่ปุ่นที่ล่ามต้องใช้จริงในโรงงาน ตั้งแต่ชิ้นส่วนเครื่องจักร PLC และ HMI ไปจนถึง Alarm งานซ่อมบำรุง QC และคำเตือนที่ห้ามแปลผิด
วิศวกรญี่ปุ่นเดินทางมาติดตั้งเครื่องจักรในโรงงานไทย ระหว่างทดลองระบบพบ Alarm จึงอธิบายว่าต้องตรวจค่าจาก HMI และยืนยันสาเหตุก่อนดำเนินงานต่อ ล่ามไทย–ญี่ปุ่นฟังภาษาทั่วไปได้คล่อง แต่ไม่รู้ว่า 設定値 (ค่าตั้ง) กับ 実測値 (ค่าที่วัดได้จริง) ต่างกันอย่างไร เมื่อถ่ายทอดให้ช่างไทย ข้อมูลที่ควรเป็นค่าที่ตรวจพบ อาจถูกเข้าใจว่าเป็นค่าที่ต้องปรับ
นี่คือเหตุผลที่ ล่ามญี่ปุ่นสำหรับเครื่องจักรต้องเข้าใจศัพท์เทคนิคตามบริบท ไม่ใช่แค่จำคำศัพท์ภาษาญี่ปุ่นจำนวนมาก เพราะคำบางคู่ต่างกันเพียงเล็กน้อย แต่มีผลต่อการสื่อสารเรื่องการผลิต การซ่อมบำรุง และความปลอดภัยอย่างมาก
💬 มีวิศวกรญี่ปุ่นเข้ามาติดตั้งหรือแก้ปัญหาเครื่องจักร? ส่งประเภทเครื่อง รุ่นเครื่อง วันเวลาและ Agenda ที่เปิดเผยได้ ให้ Co Journey Visa ประเมินงานล่ามญี่ปุ่น และทักษะศัพท์เทคนิคที่ควรใช้ ไม่จำเป็นต้องส่งคู่มือหรือ Drawing ที่เป็นความลับทั้งหมด ตั้งแต่ขั้นตอนสอบถามราคา
ส่งรายละเอียดเพื่อประเมินล่ามญี่ปุ่นเครื่องจักรล่ามญี่ปุ่นเครื่องจักรต้องรู้ศัพท์ลึกแค่ไหน ต้องเป็นวิศวกรด้วยหรือไม่?
ไม่จำเป็นต้องเป็นวิศวกรทุกงาน แต่ต้องเข้าใจศัพท์เพียงพอ ที่จะถ่ายทอดสิ่งที่ผู้พูดกำลังอธิบายได้โดยไม่เปลี่ยนความหมาย และต้องรู้ขอบเขตว่าเมื่อใดควรขอคำยืนยัน จากวิศวกรหรือผู้รับผิดชอบเครื่อง
ตัวอย่างเช่น วิศวกรญี่ปุ่นบอกว่า “กำลังตรวจสอบสาเหตุของ Alarm” ล่ามต้องไม่เปลี่ยนเป็น “พบสาเหตุแล้ว” หรือเมื่อวิศวกรพูดถึง “ค่าที่เสนอให้ตั้งใหม่” ก็ไม่ควรถ่ายทอดเป็น “ค่าที่ได้รับอนุมัติให้เปลี่ยน”
ระดับที่ 1: รู้คำศัพท์
บอกได้ว่าชิ้นส่วน เครื่องมือ และหน้าจอควบคุมเรียกว่าอะไร
ระดับที่ 2: เข้าใจความสัมพันธ์
รู้ว่าค่าตั้ง ค่าที่วัดได้ และความคลาดเคลื่อน เป็นคนละข้อมูล
ระดับที่ 3: ถ่ายทอดสองทาง
ฟังญี่ปุ่นแล้วแปลไทยได้ และถ่ายทอดคำถามช่างไทยกลับเป็นญี่ปุ่นได้ตรง
ระดับที่ 4: รู้เมื่อใดต้องหยุดทวน
ไม่เดาค่าที่ฟังไม่ชัด และไม่ให้คำแปลกลายเป็นคำอนุมัติเดินเครื่อง
แม้ผู้สมัครถือ JLPT N1 ก็ไม่ได้แปลว่ารู้ศัพท์เครื่องจักรทุกประเภท เพราะ JLPT วัดความรู้ภาษา การอ่านและการฟัง ไม่ได้ทดสอบการพูดหรือล่ามสดโดยตรง ตรวจข้อมูลได้จาก JLPT Official FAQ
หมวด 1: ศัพท์ญี่ปุ่นเกี่ยวกับเครื่องจักรและชิ้นส่วนที่ล่ามควรรู้
เริ่มจากชื่ออุปกรณ์จริงก่อนศัพท์ขั้นสูง เพราะในโรงงานมักมีเครื่องจักรหลายรุ่น และชื่อชิ้นส่วนเดียวกันอาจมีคำเรียกเฉพาะบริษัท ล่ามควรจับคู่คำญี่ปุ่นกับตำแหน่งบนเครื่อง และ Part Number ที่วิศวกรใช้อ้างถึง
| คำญี่ปุ่น | คำอ่าน | แนวความหมายไทย | จุดที่ต้องรู้ |
|---|---|---|---|
| 機械 | きかい / kikai | เครื่องจักร | คำกว้าง ต้องถามว่าเครื่องรุ่นไหน |
| 設備 | せつび / setsubi | อุปกรณ์หรือระบบเครื่องจักรของโรงงาน | อาจหมายถึงระบบติดตั้งทั้งชุดตามบริบท |
| 装置 | そうち / sōchi | ชุดอุปกรณ์หรือเครื่องเฉพาะหน้าที่ | ต้องดูชื่อที่ใช้ใน Manual |
| 主軸 | しゅじく / shujiku | แกนหลัก / สปินเดิล | พบบ่อยในบริบทเครื่อง CNC |
| 治具 | じぐ / jigu | จิ๊กหรือฟิกซ์เจอร์ช่วยจับยึด/กำหนดตำแหน่ง | หน้าที่จริงขึ้นกับแบบและกระบวนการ |
| 金型 | かながた / kanagata | แม่พิมพ์ | ต้องแยกชนิดแม่พิมพ์ตามงานจริง |
| 軸受 | じくうけ / jikuuke | ตลับลูกปืน/แบริ่งหรือส่วนรองรับเพลา | ชื่อชนิดต้องยึด Drawing |
| 駆動部 | くどうぶ / kudōbu | ส่วนขับเคลื่อน | อาจประกอบด้วยมอเตอร์และชุดส่งกำลัง |
| 搬送装置 | はんそうそうち / hansō sōchi | ระบบลำเลียงชิ้นงาน | ต้องดูว่าเป็นสายพาน แขนกล หรือระบบอื่น |
ทำไมศัพท์ชิ้นส่วนจึงสำคัญกว่าการแปลตรงตัว?
สมมติวิศวกรญี่ปุ่นพูดว่า 治具を交換してください โดยใจความคือให้เปลี่ยนจิ๊กหรือฟิกซ์เจอร์ ที่กำลังกล่าวถึง แต่ถ้าล่ามแปลว่า “เปลี่ยนเครื่องจักร” จะเป็นการขยายขอบเขตงานผิดไปมาก จึงควรใช้หมายเลขชิ้นส่วน หรือภาพจาก Drawing ที่อนุญาตให้เปิดเผย ช่วยยืนยัน

หมวด 2: ล่ามญี่ปุ่นต้องรู้ศัพท์ PLC, HMI, Sensor และค่าตั้งเครื่องอะไรบ้าง?
หมวดนี้สำคัญมากสำหรับการแก้ปัญหาเครื่องจักร เพราะการพูดถึงค่าตั้ง ไม่ได้หมายความว่าให้เปลี่ยนค่าในทันที ล่ามต้องแยกข้อมูลที่แสดงบนหน้าจอ ค่าที่วิศวกรเสนอ และค่าที่ผู้มีอำนาจอนุมัติแล้ว
| ศัพท์ญี่ปุ่น | คำอ่าน | ความหมายไทย | สิ่งที่ไม่ควรสับสน |
|---|---|---|---|
| 制御盤 | せいぎょばん / seigyoban | ตู้ควบคุม | ไม่จำเป็นต้องหมายถึงหน้าจอ HMI |
| 操作盤 | そうさばん / sōsaban | แผงควบคุมสำหรับผู้ใช้งาน | ต้องดูปุ่มและอุปกรณ์จริง |
| 操作画面 | そうさがめん / sōsa gamen | หน้าจอการทำงาน/หน้าจอควบคุม | อาจหมายถึงหน้า HMI ที่กำลังเปิด |
| 設定値 | せっていち / settei-chi | ค่าที่ตั้งไว้ / Setpoint | ไม่เท่ากับค่าที่วัดได้จริง |
| 実測値 | じっそくち / jissoku-chi | ค่าที่วัดได้จริง | แยกจากค่าที่ตั้งหรือค่าที่คำนวณ |
| 偏差 | へんさ / hensa | ค่าคลาดเคลื่อน / Deviation | ต้องรู้ว่าคลาดจากค่าอ้างอิงใด |
| 閾値 | しきいち / shikii-chi | ค่าเกณฑ์ / Threshold | ไม่ใช่ค่าที่ต้องปรับเองโดยอัตโนมัติ |
| センサー | sensā | เซนเซอร์ / ตัวตรวจจับ | ต้องยืนยัน Sensor ID และตำแหน่ง |
| 原点復帰 | げんてんふっき / genten fukki | กลับสู่ตำแหน่งอ้างอิง / Homing | ไม่เท่ากับ Reset Alarm ทุกกรณี |
| インターロック | intārokku | อินเตอร์ล็อก / ระบบเชื่อมโยงเงื่อนไขควบคุม | หน้าที่และความปลอดภัยขึ้นกับการออกแบบระบบ |
設定値は変更せず、実測値を確認してください。
แนวถ่ายทอดไทย: อย่าเปลี่ยนค่าที่ตั้งไว้ ให้ตรวจสอบค่าที่วัดได้จริง
หากแปลว่า “ให้ปรับค่าตามที่วัดได้” จะเปลี่ยนความหมายของคำสั่งต้นทาง
สำหรับเครื่อง PLC หรือ Automation ยังควรเตรียมชื่อ Input/Output รหัส Sensor, Alarm History และ Screen Name ตามคู่มือจริง ไม่ควรแปลชื่อ Tag หรือรหัสอุปกรณ์ด้วยคำใหม่ทุกครั้ง
หมวด 3: ศัพท์การเดินเครื่อง ทดลองเครื่อง และ Alarm ภาษาญี่ปุ่นที่ใช้บ่อย
จุดที่ต้องแยกคือ “หยุด–ทดลอง–เริ่มใหม่–รีเซ็ต” เพราะแต่ละคำอธิบายสถานะหรือการกระทำต่างกัน ล่ามไม่ควรทำให้ผู้ฟังคิดว่า เครื่องได้รับอนุญาตให้เดินแล้ว เพียงเพราะมีคำว่า Reset หรือ Recovery
| ศัพท์ญี่ปุ่น | คำอ่าน | ความหมายตามบริบท | ข้อควรระวัง |
|---|---|---|---|
| 自動運転 | じどううんてん / jidō unten | โหมดทำงานอัตโนมัติ | ไม่เท่ากับได้รับคำสั่งให้เริ่ม |
| 手動運転 | しゅどううんてん / shudō unten | โหมดทำงานด้วยมือ | ต้องดูขอบเขตการควบคุมจริง |
| 試運転 | しうんてん / shiunten | ทดลองเดินเครื่อง | ไม่ใช่คำอนุมัติให้ทดลองทุกสถานการณ์ |
| 運転停止 | うんてんていし / unten teishi | หยุดการทำงานของเครื่อง | แยกจากการหยุดฉุกเฉิน |
| 非常停止 | ひじょうていし / hijō teishi | หยุดฉุกเฉิน | ไม่เท่ากับแยกพลังงานทั้งหมด |
| 再起動 | さいきどう / saikidō | เริ่มทำงานใหม่ / Restart | ไม่ยืนยันว่าอนุญาตให้เริ่มแล้ว |
| 警報 | けいほう / keihō | สัญญาณเตือน / Alarm | ต้องรักษารหัสและความรุนแรงตามระบบจริง |
| 異常履歴 | いじょうりれき / ijō rireki | ประวัติความผิดปกติ | แยกเหตุการณ์เก่าจากเหตุการณ์ปัจจุบัน |
| 復旧 | ふっきゅう / fukkyū | การกู้คืน/คืนสู่สภาพใช้งานตามบริบท | ต้องตรวจว่าสถานะคืนระบบถึงขั้นใดแล้ว |
การแปลว่า “Reset แล้ว” ไม่ได้แปลว่า “แก้ปัญหาแล้ว”
สมมติช่างไทยรายงานว่า Alarm หายหลัง Reset ประโยคนี้ไม่ได้ยืนยันว่า สาเหตุความผิดปกติหมดไปแล้ว ล่ามควรรักษาความต่างระหว่าง อาการหายจากหน้าจอ กับ ยืนยันแก้สาเหตุแล้ว
หมวด 4: ศัพท์ความปลอดภัยเครื่องจักรญี่ปุ่นที่ล่ามห้ามแปลผิด
คำสั่งห้าม ข้อจำกัดการเข้าเขต และเงื่อนไขก่อนเริ่มเครื่อง ต้องถ่ายทอดครบทุกส่วน ไม่ใช้คำสุภาพจนทำให้ “ห้าม” กลายเป็น “ควรหลีกเลี่ยง” และไม่ลดคำเตือนเป็นเพียงข้อเสนอแนะทั่วไป
| คำญี่ปุ่น | คำอ่าน | แนวความหมายไทย | จุดเสี่ยง |
|---|---|---|---|
| 立入禁止 | たちいりきんし / tachiiri kinshi | ห้ามเข้าพื้นที่ | ไม่ใช่แค่เตือนให้ระวัง |
| 起動禁止 | きどうきんし / kidō kinshi | ห้ามเริ่มการทำงาน | คำว่า “ห้าม” ต้องไม่ตกหล่น |
| 再起動禁止 | さいきどうきんし / saikidō kinshi | ห้ามเริ่มเครื่องใหม่ | ต้องรักษาเงื่อนไขว่าห้ามถึงเมื่อใด |
| 安全装置 | あんぜんそうち / anzen sōchi | อุปกรณ์นิรภัย | ต้องระบุชนิดและหน้าที่จริง |
| 保護カバー | ほごカバー / hogo kabā | ฝาครอบป้องกัน | ไม่ใช้แทนคำว่า Interlock โดยอัตโนมัติ |
| 電源遮断 | でんげんしゃだん / dengen shadan | ตัดหรือแยกแหล่งจ่ายไฟฟ้าตามบริบท | ไม่ยืนยันว่าพลังงานทุกชนิดถูกควบคุมแล้ว |
| 残留エネルギー | ざんりゅうエネルギー / zanryū enerugī | พลังงานคงค้าง | อาจมีหลายรูปแบบ ไม่ใช่ไฟฟ้าอย่างเดียว |
| 作業許可 | さぎょうきょか / sagyō kyoka | การอนุญาตทำงาน | ต้องดูว่าใครเป็นผู้อนุญาตและอนุญาตงานใด |
แนวทางความปลอดภัยเครื่องจักรของ กระทรวงสาธารณสุข แรงงานและสวัสดิการญี่ปุ่น อธิบายหลักการของระบบหยุดฉุกเฉิน และระบุว่าการปลดการหยุดฉุกเฉิน ไม่ควรทำให้เครื่องเริ่มเดินเองทันที
ขณะเดียวกัน OSHA อธิบายว่า การหยุดเครื่องเพียงอย่างเดียวอาจไม่เพียงพอ หากยังเสี่ยงต่อการเริ่มทำงานโดยไม่คาดคิด หรือการปล่อยพลังงานคงค้าง
ดังนั้นล่ามไม่ควรใช้คำว่า “หยุดเครื่องแล้ว” แทน “ควบคุมและแยกพลังงานอันตรายครบตามขั้นตอนแล้ว”
อ้างอิงจาก กระทรวงแรงงานญี่ปุ่น — แนวทางความปลอดภัยเครื่องจักร และ OSHA — Control of Hazardous Energy ทั้งนี้ต้องใช้ขั้นตอนความปลอดภัย และกฎที่เกี่ยวข้องกับโรงงานจริงเป็นหลัก ไม่ใช้ข้อมูลของประเทศอื่นแทนข้อกำหนดไทย

หมวด 5: ศัพท์ญี่ปุ่นงาน Maintenance, Inspection และ Troubleshooting
ล่ามต้องแยกการตรวจ การซ่อม และการยืนยันว่าซ่อมเสร็จ เพราะการรายงานว่า “กำลังตรวจหาสาเหตุ” ต่างจาก “แก้ปัญหาสำเร็จและผ่านการตรวจแล้ว”
| ศัพท์ญี่ปุ่น | คำอ่าน | ความหมายไทย | ข้อควรระวัง |
|---|---|---|---|
| 点検 | てんけん / tenken | ตรวจเช็ก/ตรวจสภาพ | ไม่เท่ากับการซ่อมแล้วเสร็จ |
| 定期点検 | ていきてんけん / teiki tenken | การตรวจเช็กตามรอบ | ต้องทราบรอบและอุปกรณ์ที่กล่าวถึง |
| 保全 | ほぜん / hozen | งานบำรุงรักษาเพื่อรักษาสภาพและความพร้อมใช้งาน | เป็นกรอบงานกว้าง ไม่ใช่ซ่อมเสียอย่างเดียว |
| 予防保全 | よぼうほぜん / yobō hozen | การบำรุงรักษาเชิงป้องกัน | ทำก่อนความเสียหายที่มุ่งป้องกันจะเกิด |
| 事後保全 | じごほぜん / jigo hozen | การบำรุงรักษาหลังเกิดความขัดข้องหรือเสื่อมสภาพ | ต้องดูนิยามตามระบบบำรุงรักษาของโรงงาน |
| 故障 | こしょう / koshō | การเสียหรือขัดข้อง | ต้องระบุอาการและผลกระทบ |
| 不具合 | ふぐあい / fuguai | ความผิดปกติ/การทำงานไม่เป็นไปตามที่ควร | ไม่จำเป็นต้องหมายถึงเสียหายถาวร |
| 原因調査中 | げんいんちょうさちゅう / gen'in chōsachū | กำลังตรวจสอบหาสาเหตุ | ไม่แปลว่าพบสาเหตุแล้ว |
| 部品交換 | ぶひんこうかん / buhin kōkan | เปลี่ยนชิ้นส่วน | ต้องระบุ Part Number และรุ่น |
| 摩耗 | まもう / mamō | การสึกหรอ | แยกจากการแตกร้าวหรือเสียหายชนิดอื่น |
| 潤滑 | じゅんかつ / junkatsu | การหล่อลื่น | รายละเอียดสารและขั้นตอนต้องอ้างคู่มือจริง |
กระทรวงเศรษฐกิจ การค้าและอุตสาหกรรมญี่ปุ่น มีการใช้ศัพท์ 予防保全 และ 事後保全 ในเอกสารเกี่ยวกับการจัดการบำรุงรักษา เพื่อแยกแนวทางป้องกันความขัดข้อง ออกจากการบำรุงรักษาภายหลังเกิดความขัดข้อง
อ้างอิง METI — เอกสารเรื่องแนวทางการจัดการบำรุงรักษา
หมวด 6: ศัพท์ QC ญี่ปุ่นที่ล่ามเครื่องจักรควรใช้ให้ถูก
คำเกี่ยวกับการวัดและการตัดสินคุณภาพ มีผลต่อการจัดการชิ้นงาน หากแปลว่า “ต้องทิ้ง” ทั้งที่ต้นทางระบุให้ “ตรวจสอบหรือแก้ไข” อาจทำให้ทีมไทยเข้าใจขั้นตอนผิด
| คำญี่ปุ่น | คำอ่าน | แนวความหมายไทย | จุดที่ต้องตรวจ |
|---|---|---|---|
| 品質管理 | ひんしつかんり / hinshitsu kanri | การควบคุมคุณภาพ | อาจครอบคลุมระบบและกิจกรรมหลายขั้นตอน |
| 寸法 | すんぽう / sunpō | ขนาด/มิติของชิ้นงาน | ดูว่าเป็นขนาดกำหนดหรือค่าที่วัดได้ |
| 公差 | こうさ / kōsa | พิกัดความเผื่อ | ไม่สลับกับค่าความคลาดเคลื่อนที่วัดพบ |
| 測定値 | そくていち / sokutei-chi | ค่าที่วัดได้ | รักษาจุดทศนิยมและหน่วย |
| 良品 | りょうひん / ryōhin | ชิ้นงานที่ผ่านเกณฑ์ตามบริบท | ต้องทราบเกณฑ์ที่ใช้ตัดสิน |
| 不良品 | ふりょうひん / furyōhin | ชิ้นงานบกพร่อง/ไม่ผ่านเกณฑ์ | ไม่แปลว่าให้ทิ้งทันที |
| 手直し | てなおし / tenaoshi | การแก้ไขงาน/ทำงานแก้ใหม่ | ต้องดูแนวทางที่ QC อนุมัติ |
| 廃棄 | はいき / haiki | การทิ้ง/กำจัด | ไม่เท่ากับการส่งกลับไปแก้งาน |
| ロット番号 | rotto bangō | หมายเลขล็อต | คงอักษรและเลขตามต้นฉบับ |
| 合否判定 | ごうひはんてい / gōhi hantei | การตัดสินว่าผ่านหรือไม่ผ่านเกณฑ์ | ไม่ให้ล่ามเป็นผู้ตัดสินผล QC เอง |
ตัวอย่างปัญหาการแปลในที่ประชุม QC
วิศวกรญี่ปุ่นพูดว่า ชิ้นงานล็อตหนึ่งพบขนาดเบี่ยงเบน และอยู่ระหว่างการประเมินแนวทางแก้ไข หากล่ามสรุปว่า “ของล็อตนี้เสียทั้งหมด ต้องทิ้ง” ถือว่าเปลี่ยนสถานะของข้อมูล เพราะยังไม่มีข้อสรุปว่า ทุกชิ้นต้อง Scrap
คำศัพท์ญี่ปุ่นเครื่องจักรคู่ไหนที่คล้ายกัน แต่ล่ามห้ามใช้แทนกัน?
คำที่มีความหมายใกล้กันไม่จำเป็นต้องใช้แทนกันได้ โดยเฉพาะเมื่อคำหนึ่งหมายถึง การตรวจสอบ แต่อีกคำหมายถึงการกระทำหรือการอนุมัติ
| คู่คำ | ต่างกันอย่างไร | ผลเสียหากแปลรวมกัน |
|---|---|---|
| 設定値 / 実測値 | ค่าตั้ง / ค่าวัดจริง | เข้าใจค่าปัจจุบันเป็นค่าที่ต้องปรับ |
| 運転停止 / 非常停止 | หยุดทำงาน / หยุดฉุกเฉิน | สับสนสถานะและหน้าที่ของระบบหยุด |
| 点検 / 修理 | ตรวจเช็ก / ซ่อม | รายงานว่าซ่อมแล้วทั้งที่เพียงตรวจ |
| 故障 / 原因調査中 | เกิดความขัดข้อง / กำลังหาสาเหตุ | เข้าใจว่ายืนยันสาเหตุแล้ว |
| 手直し / 廃棄 | แก้ไขงาน / ทิ้งหรือกำจัด | จัดการชิ้นงานผิดสถานะ |
| 試運転 / 本稼働 | ทดลองเดินเครื่อง / เดินระบบใช้งานจริง | สรุปว่าเริ่มผลิตจริงทั้งที่ยังทดลอง |
| 確認済み / 承認待ち | ตรวจยืนยันแล้ว / รออนุมัติ | ถือว่าสิ่งที่รออนุมัติได้รับอนุมัติไปแล้ว |
| 図面番号 / 部品番号 | หมายเลขแบบ / หมายเลขชิ้นส่วน | อ้าง Drawing หรือ Part ผิดรายการ |
ตัวอย่าง 5 ประโยคภาษาญี่ปุ่นที่ล่ามเครื่องจักรควรถ่ายทอดให้ครบ
ตัวอย่างต่อไปนี้เป็น บทสนทนาจำลองสำหรับการเรียนรู้และทดสอบล่าม ไม่ใช่คำแนะนำให้ดำเนินการกับเครื่องจักรจริง เมื่อนำไปใช้หน้างาน ต้องยืนยันเงื่อนไขกับผู้รับผิดชอบและคู่มือเครื่อง
ประโยค 1: ตรวจค่าที่วัด ไม่เปลี่ยนค่าตั้ง
ญี่ปุ่น: 設定値は変更せず、実測値を記録してください。
ไทย: อย่าเปลี่ยนค่าที่ตั้งไว้ ให้บันทึกค่าที่วัดได้จริง
จุดตรวจ: ข้อห้ามเปลี่ยนค่าและคำสั่งบันทึกผลต้องอยู่ครบ
ประโยค 2: ยังตรวจสอบสาเหตุ Alarm
ญี่ปุ่น: アラームの原因は現在調査中です。
ไทย: ขณะนี้กำลังตรวจสอบหาสาเหตุของ Alarm
จุดตรวจ: ไม่แปลว่าได้ข้อสรุปสาเหตุแล้ว
ประโยค 3: สถานะรออนุมัติ
ญี่ปุ่น: この変更案は、まだ承認待ちです。
ไทย: ข้อเสนอการเปลี่ยนแปลงนี้ ยังอยู่ระหว่างรออนุมัติ
จุดตรวจ: ต้องไม่เปลี่ยนเป็นอนุมัติแล้ว หรือให้เริ่มดำเนินการได้
ประโยค 4: ชื่อชิ้นส่วนและรหัส
ญี่ปุ่น: 部品番号A-105の摩耗状態を確認してください。
ไทย: ให้ตรวจสอบสภาพการสึกหรอ ของชิ้นส่วนหมายเลข A-105
จุดตรวจ: ต้องคง A-105 ไว้ตรงต้นฉบับ และไม่สลับกับหมายเลขอื่น
ประโยค 5: คำห้ามเริ่มเครื่อง
ญี่ปุ่น: 担当者の許可が出るまで、再起動しないでください。
ไทย: กรุณาอย่าเริ่มเครื่องใหม่ จนกว่าจะได้รับอนุญาตจากผู้รับผิดชอบ
จุดตรวจ: ต้องมีทั้งคำห้าม และเงื่อนไขที่ต้องได้รับอนุญาตก่อน
ตัวเลขและหน่วยญี่ปุ่นอะไรที่ล่ามเครื่องจักรต้องระวังเป็นพิเศษ?
ล่ามต้องรักษาค่าและหน่วยให้ตรง ไม่ปัดเศษหรือแปลงหน่วยเอง ตัวเลขที่พูดเร็ว หรือหน่วยที่ฟังไม่ชัด ควรขอให้วิศวกรทวนหรือแสดงบนเอกสาร
| ตัวอย่าง | ความหมาย | สิ่งที่ต้องเช็ก |
|---|---|---|
| 0.05 mm | ศูนย์จุดศูนย์ห้ามิลลิเมตร | ไม่สลับกับ 0.5 mm |
| 25 N·m | 25 นิวตันเมตร (แรงบิด) | ไม่เปลี่ยนเป็น 25 N |
| 0.3 MPa | 0.3 เมกะพาสคัล | คงหน่วยและจุดทศนิยม |
| 1,500 rpm | 1,500 รอบต่อนาที | ไม่สลับกับรอบต่อวินาที |
| ±0.02 mm | พิกัดความเผื่อบวกลบ 0.02 mm | ต้องรักษาเครื่องหมาย ± |
| Alarm E-032 | รหัสแจ้งเตือน E-032 | ไม่อ่านหรือบันทึกเป็น E-320 |
| Rev. C / Rev. D | หมายเลขแก้ไขแบบหรือเอกสาร | ต้องอ้าง Revision ที่ฝ่ายวิศวกรรมกำลังใช้ |
ตัวเลขทั้งหมดเป็นตัวอย่างสำหรับทดสอบภาษา ไม่ใช่ค่าตั้งเครื่องที่แนะนำให้ใช้จริง
ทำ Glossary ญี่ปุ่น–ไทยจากคู่มือเครื่องจักรอย่างไรให้ล่ามใช้ได้จริง?
อย่าส่งแค่รายการคำแปลจากพจนานุกรม Glossary ที่ใช้หน้างานได้ดี ต้องบอกว่าแต่ละคำอ้างถึงชิ้นส่วนใด อยู่ในเอกสารหรือหน้าจอไหน และมีผู้ใดยืนยันความหมายแล้ว
ตัวอย่างโครงสร้าง Glossary ที่ควรเตรียม
| ฟิลด์ | ตัวอย่างข้อมูล | ผู้ใช้ตรวจ |
|---|---|---|
| Japanese Term | 原点復帰 | ผู้ตรวจภาษา |
| Thai Term | กลับสู่ตำแหน่งอ้างอิง | ล่ามและวิศวกร |
| English Reference | Homing / Return to Origin | ตามคู่มือผู้ผลิต |
| Equipment / Tag | Machine A / HMI Screen 04 | ผู้ดูแลระบบ |
| Manual / Revision | Operating Manual Rev. D | Document Controller |
| Approved By | วิศวกรเจ้าของเครื่อง | ตามระบบของบริษัท |
ขั้นตอนเตรียมศัพท์ก่อนวันงาน
- รวบรวมเฉพาะส่วนของคู่มือ ที่เกี่ยวข้องกับ Agenda และได้รับอนุญาตให้เปิดเผย
- เลือกชื่อเครื่อง ชิ้นส่วน Alarm ตัวเลขและคำเตือนที่อาจใช้จริง
- ยืนยันคำศัพท์ไทยกับวิศวกรหรือผู้รับผิดชอบระบบ
- ตรวจ Model, Part Number, Drawing Revision และ Tag บน HMI
- ระบุคำที่ยังไม่ทราบความหมายแน่นอน เป็นรายการรอคำชี้แจง
- ส่ง Glossary เวอร์ชันที่อนุมัติแล้วให้ล่าม และแจ้งเมื่อมีการเปลี่ยนเอกสาร
หากมีคู่มือหลายสิบหน้าที่ต้องแปลเป็นลายลักษณ์อักษร ควรแยกเป็นงาน แปลเอกสารเทคนิคและคู่มือเครื่องจักร เพราะการล่ามสดไม่ใช่การแปลและตรวจทานคู่มือเต็มเล่ม โดยอัตโนมัติ
แบบทดสอบล่ามญี่ปุ่นเครื่องจักร 15 นาที ก่อนจ้างควรทดสอบอะไร?
ให้ทดสอบทั้งภาษาญี่ปุ่น→ไทย และไทย→ญี่ปุ่น พร้อมสถานการณ์ที่มีศัพท์เทคนิค ตัวเลข และเงื่อนไขด้านความปลอดภัย โดยใช้บทสนทนาจำลองในห้องประชุม ไม่ทดลองกับเครื่องจักรจริง
| เวลา | โจทย์ทดสอบ | สิ่งที่วัด |
|---|---|---|
| นาที 1–3 | วิศวกรญี่ปุ่นอธิบายอาการ Alarm 1 นาที | ลำดับเหตุการณ์และสถานะการตรวจสาเหตุ |
| นาที 4–6 | ช่างไทยถามเรื่องตำแหน่ง Sensor และค่าตั้ง | ล่ามไทย→ญี่ปุ่นได้ตรงคำถาม |
| นาที 7–9 | ให้ทวน 0.05 mm, 25 N·m, Rev. D และ Alarm E-032 | เลข หน่วย รหัสและ Revision ไม่ผิด |
| นาที 10–12 | ประโยคห้ามเริ่มเครื่องจนกว่าจะได้รับอนุญาต | รักษาคำห้ามและเงื่อนไขครบ |
| นาที 13–15 | เพิ่มคำย่อหรือคำศัพท์ไม่ชัดหนึ่งรายการ | กล้าขอทวน ไม่เดา และไม่สั่งงานแทนวิศวกร |
เกณฑ์ให้คะแนนผู้สมัคร 100 คะแนน (ตัวอย่างภายใน)
| หัวข้อ | คะแนน |
|---|---|
| ล่ามญี่ปุ่น→ไทยครบและตรง | 20 |
| ล่ามไทย→ญี่ปุ่นครบและตรง | 20 |
| ศัพท์เครื่องจักรและบริบทหน้างาน | 20 |
| ตัวเลข หน่วย รหัสและชื่อชิ้นส่วน | 15 |
| คำห้าม การถามทวน และการรักษาขอบเขตหน้าที่ | 20 |
| เตรียมเอกสารและรักษาความลับ | 5 |
| รวม | 100 |
คะแนนนี้เป็นเครื่องมือประเมินที่ผู้ว่าจ้างปรับใช้ ไม่ใช่เกณฑ์รับรองของ JLPT หรือองค์กรวิชาชีพล่าม
🔧 ต้องใช้ล่ามญี่ปุ่นสำหรับงาน PLC, CNC หรือ QC? ส่งชื่อประเภทเครื่อง และตัวอย่างศัพท์ที่ไม่เป็นความลับ ให้ทีมประเมินว่าต้องใช้ประสบการณ์ด้านใด พร้อมแจ้งเวลาทำงาน หน้างาน และความจำเป็นในการเตรียม Glossary
สอบถามโปรไฟล์ล่ามญี่ปุ่นสายเทคนิค3 สถานการณ์ที่ล่ามญี่ปุ่นเครื่องจักรต้องใช้ศัพท์ต่างกัน
กรณี A — วิศวกรญี่ปุ่นติดตั้งเครื่อง CNC
สถานการณ์สมมติ: ทีมญี่ปุ่นอธิบายเรื่อง主軸 (Spindle) 治具 (Jig/Fixture) และ原点復帰 (Homing) ล่ามต้องรู้ว่ากำลังพูดถึงชิ้นส่วน หรือขั้นตอนอ้างอิงตำแหน่ง พร้อมรักษาเลขรุ่นและค่าที่กล่าวถึง
ศัพท์ที่ควรเตรียม: 主軸, 治具, 原点復帰, 設定値, 実測値, 公差, 図面番号
สิ่งที่ต้องระวัง: ไม่แปลคำอธิบายให้กลายเป็น คำสั่งปรับค่าโดยพลการ
กรณี B — แก้ปัญหา Alarm ในไลน์ Automation
สถานการณ์สมมติ: เครื่องหยุดระหว่างผลิต วิศวกรญี่ปุ่นตรวจ Alarm History และแจ้งว่ากำลังวิเคราะห์ปัญหา Sensor ล่ามต้องถ่ายทอดว่า “ยังอยู่ระหว่างตรวจสอบ” ไม่ใช่ “พบสาเหตุแล้ว”
ศัพท์ที่ควรเตรียม: 警報, 異常履歴, センサー, 原因調査中, インターロック, 再起動
สิ่งที่ต้องระวัง: ไม่อ้างว่า Reset Alarm แปลว่าเครื่องพร้อมใช้งาน โดยไม่มีผู้รับผิดชอบยืนยัน
กรณี C — ประชุม QC กับผู้ผลิตญี่ปุ่น
สถานการณ์สมมติ: ทีม QC ไทยพบชิ้นงานที่วัดขนาดคลาดเคลื่อน และต้องหารือว่าจะตรวจซ้ำ แก้งาน หรือคัดทิ้ง ล่ามต้องแยกค่าที่วัดได้ เกณฑ์ยอมรับ และการตัดสินใจ ของผู้รับผิดชอบ
ศัพท์ที่ควรเตรียม: 寸法, 公差, 測定値, 不良品, 手直し, 廃棄, 合否判定
สิ่งที่ต้องระวัง: ไม่แปลว่าต้อง Scrap ทั้งล็อต ถ้าต้นทางยังสั่งเพียงให้ตรวจสอบ หรือรอผล QC
Checklist ก่อนจ้างล่ามญี่ปุ่นเครื่องจักร ต้องส่งข้อมูลอะไรให้ครบ?
Brief ที่ดีควรบอกให้เห็นงานจริง โดยไม่เปิดเผยข้อมูลลับเกินความจำเป็น ช่วยให้ประเมินได้ว่าล่ามต้องใช้ศัพท์หมวดใด และควรเตรียมข้อมูลก่อนวันงานแค่ไหน
- คู่ภาษา: ญี่ปุ่น↔ไทย หรือญี่ปุ่น→ไทยเท่านั้น
- วันที่ เวลา สถานที่ และจังหวัดที่ทำงาน
- ประเภทงาน: Installation, Commissioning, QC, Maintenance หรือ Training
- ยี่ห้อและรุ่นเครื่องจักรที่อนุญาตให้เปิดเผย
- ประเภทระบบ เช่น CNC, PLC, Automation, Injection หรือ Packaging
- Agenda แยกช่วงประชุมกับช่วงเดินหน้างาน
- ชื่อผู้พูดหลัก วิศวกร ผู้ประสานงาน และผู้มีอำนาจตัดสินใจ
- คู่มือหรือ HMI Screenshot ส่วนที่สามารถส่งให้เตรียมได้
- รายการศัพท์สำคัญ Alarm Code, Model และ Part Number
- Drawing Revision และคู่มือฉบับที่ใช้งานจริง
- ข้อกำหนด PPE และพื้นที่จำกัดเข้า
- เวลารอหน้างาน เวลาเดินทาง ช่วงพัก และ OT
- ข้อตกลงการรักษาความลับและการใช้ภาพหรือเสียง
- ชื่อผู้ที่จะยืนยันเรื่องความปลอดภัยและค่าทางวิศวกรรม
- ต้องการแปลคู่มือ ทำ Glossary หรือ Minutes เพิ่มจากการล่ามสดหรือไม่
ตัวอย่าง Brief ส่งขอราคาล่ามญี่ปุ่นเครื่องจักร
ต้องการล่ามไทย↔ญี่ปุ่น สำหรับงานติดตั้งและทดสอบเครื่องจักร ประเภท Packaging / Automation
วันงาน: [ระบุวันที่] สถานที่: [ระบุจังหวัดและโรงงาน] ผู้ร่วมงาน: วิศวกรญี่ปุ่น 2 คน และทีมช่างไทย 4 คน
หัวข้อหลัก: HMI, Sensor, Alarm, Parameter, Trial Operation และ QC
มีข้อกำหนด PPE และห้ามเข้าพื้นที่บางส่วน สามารถส่งคู่มือบางหน้าให้เตรียมศัพท์ได้ หลังตกลงเรื่องความลับ
ขอประเมินล่ามที่มีประสบการณ์เครื่องจักรใกล้เคียง พร้อมแจ้งค่าบริการที่รวมและไม่รวม
แหล่งอ้างอิงทางการเรื่องศัพท์เครื่องจักรญี่ปุ่นและความปลอดภัย
ศัพท์ในบทความเป็นคำที่ใช้ในบริบทอุตสาหกรรม โดยต้องตรวจความหมายเฉพาะกับเอกสารของผู้ผลิตจริง ส่วนหลักการความปลอดภัย และความต่างของงานบำรุงรักษา อ้างอิงจากหน่วยงานทางการต่อไปนี้
- กระทรวงสาธารณสุข แรงงานและสวัสดิการญี่ปุ่น — Guidelines on Comprehensive Safety Standards of Machinery อธิบายระบบป้องกันเครื่องจักร อินเตอร์ล็อก และการหยุดฉุกเฉิน
- Ministry of Economy, Trade and Industry (METI) — เอกสารเรื่องการจัดการบำรุงรักษา ใช้อ้างอิงหลักการแยก Preventive Maintenance และ Corrective Maintenance
- OSHA — Control of Hazardous Energy อธิบายความเสี่ยงจากการเริ่มเครื่องโดยไม่คาดคิด และพลังงานคงค้างในงานซ่อมบำรุง
- JLPT — Official FAQ อธิบายขอบเขตการสอบ JLPT ซึ่งไม่มีการสอบพูดหรือบทสนทนา
Co Journey Visa ช่วยประเมินล่ามญี่ปุ่นสำหรับเครื่องจักรและงานโรงงานอย่างไร?
หากบริษัทต้องการล่ามไทย–ญี่ปุ่น สำหรับติดตั้งเครื่องจักร ประชุมกับวิศวกร อบรมการใช้เครื่อง ตรวจคุณภาพ หรือแก้ปัญหาระหว่างผลิต สามารถสอบถาม บริการล่ามเทคนิคสำหรับวิศวกรรมและเครื่องจักร และ บริการล่ามภาษาญี่ปุ่นสำหรับธุรกิจและโรงงาน ตามขอบเขตงาน
🔎 ประเมินประเภทเครื่อง
แยกงาน CNC, Automation, Packaging, QC และ Maintenance เพื่อดูทักษะที่เกี่ยวข้อง
🗣️ ยืนยันคู่ภาษา
ตรวจว่าต้องล่ามญี่ปุ่น→ไทย ไทย→ญี่ปุ่น หรือสองทางตลอดงาน
📚 เตรียมศัพท์เทคนิค
รับรายละเอียด HMI, Alarm, รุ่นเครื่องและ Glossary ที่สามารถเปิดเผยได้
🤝 กำหนดขอบเขตหน้าที่
แยกงานล่ามจากการตั้งค่าเครื่อง การอนุมัติด้านความปลอดภัย และการแปลคู่มือเป็นลายลักษณ์อักษร
คำถามที่พบบ่อยเกี่ยวกับศัพท์ล่ามญี่ปุ่นสำหรับเครื่องจักร
ล่ามญี่ปุ่นสำหรับเครื่องจักรต้องรู้ศัพท์อะไรเป็นอันดับแรก?
ควรเริ่มจากชื่อเครื่องและชิ้นส่วน วิธีเดินเครื่อง ค่าตั้งบน HMI รหัส Alarm คำเตือนความปลอดภัย งานซ่อมบำรุง และศัพท์ QC โดยต้องรักษาตัวเลข หน่วย และสถานะการอนุมัติให้ตรงกับผู้พูด รวมถึงเรียนรู้คำศัพท์เฉพาะจากคู่มือของเครื่องจริง
ล่ามญี่ปุ่นที่มี JLPT N1 จำเป็นต้องรู้ศัพท์ PLC และ CNC หรือไม่?
ถ้างานเกี่ยวข้องกับ PLC หรือ CNC ก็ควรเข้าใจคำศัพท์ในระดับที่ใช้ถ่ายทอดบทสนทนาได้ แม้มี JLPT N1 ก็ไม่ได้รับประกันความรู้เฉพาะด้าน เพราะ JLPT ไม่ได้สอบการล่ามสดหรือศัพท์ของเครื่องจักรแต่ละรุ่น
非常停止 กับ 運転停止 ต่างกันอย่างไร?
非常停止 หมายถึงการหยุดฉุกเฉิน ส่วน 運転停止 หมายถึงการหยุดการทำงานหรือหยุดเดินเครื่องตามบริบท ทั้งสองไม่ใช่คำเดียวกัน และไม่มีคำใดยืนยันโดยตัวมันเองว่าเครื่องถูกแยกจากพลังงานอันตรายแล้ว
ล่ามญี่ปุ่นสามารถแปลคำสั่งรีเซ็ต Alarm แล้วให้ช่างเริ่มเครื่องได้เลยไหม?
ไม่ได้โดยอาศัยบทบาทล่ามเพียงอย่างเดียว ล่ามมีหน้าที่ถ่ายทอดคำสั่งและเงื่อนไขให้ครบ ส่วนการตรวจสาเหตุ การรีเซ็ต และการอนุญาตเริ่มเครื่องต้องดำเนินการโดยผู้ได้รับมอบอำนาจตามขั้นตอนของโรงงาน
ควรส่งคู่มือเครื่องจักรญี่ปุ่นให้ล่ามก่อนเริ่มงานหรือไม่?
ควรส่งส่วนที่เกี่ยวข้องและได้รับอนุญาตให้เปิดเผย เช่น ชื่อรุ่น เครื่องหมายบน HMI รายการ Alarm แผนงาน และ Glossary โดยระบุ Revision ของเอกสารให้ชัด ไม่จำเป็นต้องส่งคู่มือหรือข้อมูลลับทั้งหมดตั้งแต่ขั้นตอนขอราคา
จะทดสอบว่าล่ามญี่ปุ่นรู้ศัพท์เครื่องจักรจริงได้อย่างไร?
ให้ทดลองล่ามญี่ปุ่นเป็นไทยและไทยเป็นญี่ปุ่นจากสถานการณ์จำลองที่มีชื่อชิ้นส่วน ตัวเลข หน่วย รหัส Alarm ข้อห้าม และสถานะรออนุมัติ โดยให้ผู้รู้ภาษาและวิศวกรช่วยตรวจว่าถ่ายทอดครบและรู้จักขอทวนเมื่อข้อมูลไม่ชัดหรือไม่
ค่าจ้างล่ามญี่ปุ่นเทคนิคเครื่องจักรต่างจากล่ามประชุมทั่วไปอย่างไร?
ค่าบริการขึ้นกับประสบการณ์เครื่องจักร ความซับซ้อนของศัพท์ การเตรียมเอกสาร เวลาหน้างาน สถานที่ การเดินทาง และรูปแบบการล่าม ควรส่ง Agenda และขอบเขตงานเพื่อประเมินราคาเฉพาะ ไม่ใช้ระดับ JLPT เพียงอย่างเดียวเป็นตัวกำหนด
สรุป: ล่ามญี่ปุ่นสำหรับเครื่องจักรต้องเข้าใจศัพท์ในบริบท ไม่ใช่แค่จำคำแปล
สรุป 7 เรื่องที่ควรเช็กก่อนจ้าง:
- รู้ชื่อเครื่อง ชิ้นส่วน และกระบวนการผลิตที่เกี่ยวข้องกับงานจริง
- แยกค่าตั้ง ค่าวัดจริง และค่าที่รออนุมัติได้
- เข้าใจศัพท์ PLC, HMI, Sensor และ Alarm ตามบริบท
- รักษาคำห้ามและข้อควรระวัง ด้านความปลอดภัยครบถ้วน
- แยกงานตรวจ งานซ่อม และงานที่ยืนยันผลแล้วได้
- รักษาตัวเลข หน่วย Part Number และ Revision โดยไม่เปลี่ยนเอง
- ล่ามสองทางได้ กล้าขอทวนเมื่อไม่ชัด และไม่ทำหน้าที่ตัดสินใจแทนวิศวกร
โรงงานที่ต้องการล่ามญี่ปุ่น ไม่จำเป็นต้องเริ่มจากการถามว่ารู้ศัพท์กี่ร้อยคำ ควรเริ่มจาก “เครื่องของเราเป็นประเภทไหน และล่ามต้องถ่ายทอดเรื่องอะไรที่ถ้าผิดแล้วมีผลต่อการตัดสินใจ?” จากนั้นจึงทดสอบคำศัพท์ และเตรียมเอกสารให้ตรงกับงาน

ผู้เชี่ยวชาญด้านการยื่นวีซ่าและการเตรียมเอกสาร มีประสบการณ์ด้านงานวีซ่า 5 ปี • บทความนี้เป็นแนวทางเตรียมศัพท์ และกำหนดขอบเขตการจ้างล่าม ไม่ใช่การรับรองความสามารถล่ามรายบุคคล หรือการรับรองความปลอดภัยทางวิศวกรรม
มีทีมวิศวกรญี่ปุ่นเข้าโรงงาน และต้องการล่ามที่เข้าใจศัพท์เครื่องจักร?
ส่งประเภทเครื่องจักร รุ่นเครื่อง หัวข้อประชุม วันเวลา และรายการศัพท์เบื้องต้นที่เปิดเผยได้ ให้ Co Journey Visa ช่วยประเมินงานล่ามไทย–ญี่ปุ่น ตามทักษะที่ต้องใช้จริง พร้อมสอบถามคิว และขอบเขตค่าบริการก่อนยืนยัน
💬 ปรึกษาล่ามญี่ปุ่นสำหรับเครื่องจักรทาง LINEบทความที่เกี่ยวข้อง


ติดตามข้อมูลวีซ่าอัปเดตจาก Co Journey Visa
เพิ่มเว็บไซต์นี้เป็นแหล่งข้อมูลที่ต้องการใน Google เพื่อให้ค้นพบบทความจากเราได้สะดวกขึ้น